Contact Platform Support
 Help Center
Hengna Industrial PP Corrosive Cabinet - Heavy-Duty Storage for Manufacturing Facilities






Related Products
-
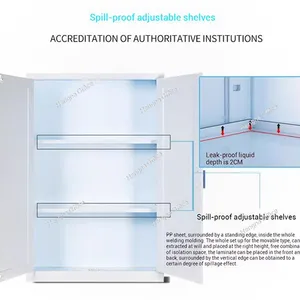
 Hengna Environmental Lab PP Cabinet - Chemical Storage for Testing and Analysis DistributorUS$ 100 - 600MOQ: 5 Sets
-
Lab Chemical Cabinet With Sump Tray | Easy to Clean Polypropylene Material | for School TeachingUS$ 100 - 600MOQ: 5 Sets
-
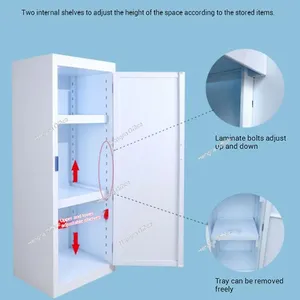
Leak Proof Acid Storage Cabinet With 2cm Sump | 90 Gallon Corrosive Chemical Locker | for Research InstitutesUS$ 100 - 600MOQ: 5 Sets
-
Polypropylene Acid Storage Cabinet — Built for Humid, Coastal, Tropical Labs | Never RustsUS$ 100 - 600MOQ: 5 Sets
-
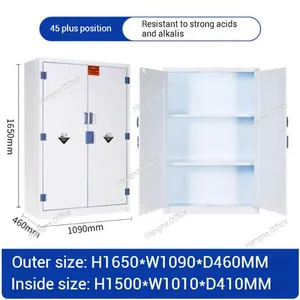
Laboratory Safety Cabinet | Acid Resistant Porcelain ,White PP Board | Double Door for University ResearchUS$ 100 - 600MOQ: 5 Sets
Enhancing Industrial Safety with Robust Chemical Storage Solutions
In the demanding industrial manufacturing environment where chemical safety, operational efficiency, and regulatory compliance directly impact production success and worker safety, Industrial PP Corrosive Cabinets represent the essential infrastructure supporting modern manufacturing operations. These Heavy-Duty Storage solutions for Manufacturing Facilities combine industrial-grade construction with manufacturing-specific design features, providing industrial facilities with secure, compliant, and efficient storage systems that enhance production safety while ensuring chemical integrity and operational excellence. As manufacturing facilities face increasing safety regulations and production complexity, investing in industrial-grade storage becomes essential for operational success and worker protection.
Industrial-Grade Construction Technology
Built for Manufacturing Excellence
Modern industrial chemical storage must withstand harsh manufacturing conditions while providing secure chemical containment:
Heavy-duty PP construction: Industrial-grade polypropylene offering exceptional durability and chemical resistance
Reinforced structure: Enhanced construction supporting heavy industrial loads
Impact resistance: Superior resistance to industrial equipment impacts and abuse
Weather resistance: Protection for outdoor and harsh industrial environments
Industrial Specifications
| Specification | Standard Model | Heavy-Duty Model | Premium Model |
|---|
Load Capacity | 200 kg | 400 kg | 600 kg |
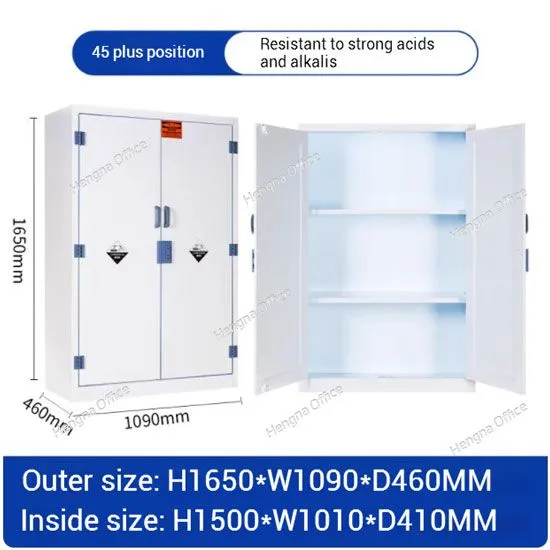
Dimensions | 1800×900×450mm | 2000×1000×500mm | 2200×1200×600mm |
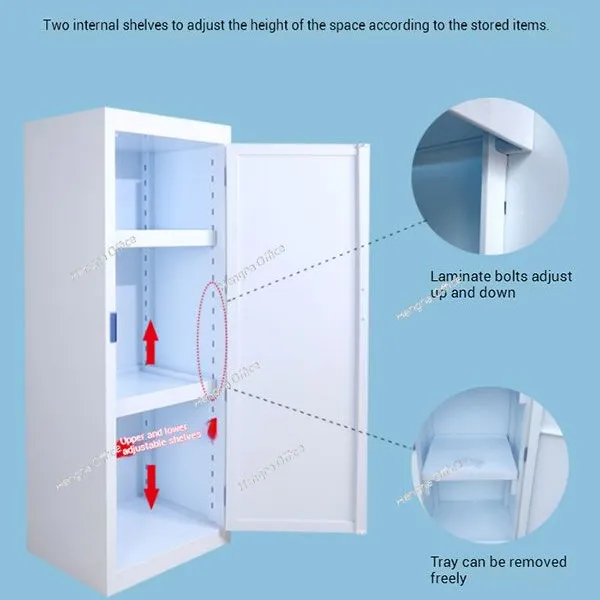
Shelf Configuration | 3 fixed | 4 adjustable | 5 adjustable |
Lock System | Double lock | Triple lock | Smart lock |
Manufacturing Integration Features
Production Support Systems
Advanced Manufacturing Features
Chemical segregation: Separate compartments for different industrial chemicals preventing reactions
Inventory management: Built-in systems tracking chemical usage and inventory levels
Production line integration: Design supporting seamless integration with manufacturing workflows
Safety protocols: Integration with manufacturing safety procedures and guidelines
Manufacturing Enhancement Benefits
| Manufacturing Feature | Industrial Benefit | Productivity Impact |
|---|
Chemical Segregation | Process Safety | 100% reaction prevention |
Inventory Management | Efficiency | 40% time savings |
Production Integration | Workflow | 30% productivity increase |
-
Safety Protocols | Worker Safety | 85% accident reduction |
Industrial Safety and Compliance
Manufacturing Safety Standards
Advanced Safety Systems
Chemical resistance: Superior resistance to industrial acids, alkalis, and solvents
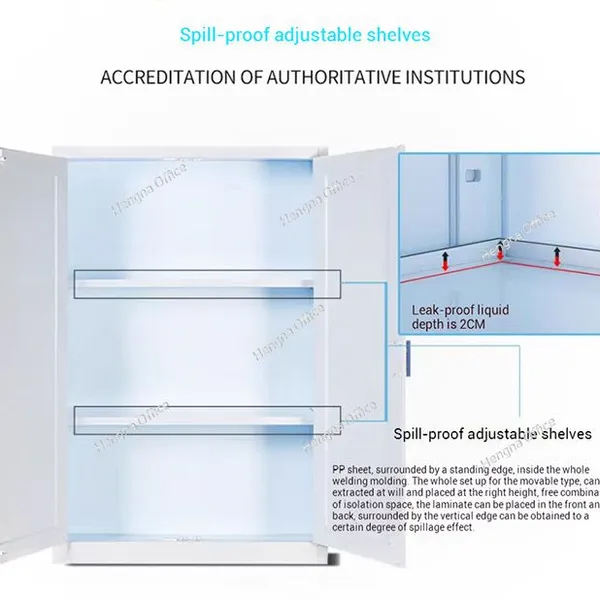
Spill containment: Enhanced spill prevention and containment systems
Grounding systems: Comprehensive grounding preventing static electricity buildup
Emergency response: Integration with manufacturing emergency procedures
Industrial Safety Benefits
| Safety Feature | Manufacturing Benefit | Risk Reduction |
|---|
Chemical Resistance | Chemical Safety | 95% chemical compatibility |
Spill Containment | Environmental Safety | 90% spill prevention |
Grounding System | Fire Safety | 100% spark elimination |
Emergency Response | Personnel Safety | Immediate emergency response |
Long-term Manufacturing Benefits
Enhanced worker safety: 90% reduction in chemical-related accidents and injuries
Improved production efficiency: 30% increase in manufacturing productivity
Regulatory compliance: 100% adherence to industrial safety regulations
Cost reduction: Significant savings in downtime, fines, and replacement costs
Maintenance and Industrial Durability
Manufacturing-Grade Longevity
Maintenance Requirements
Regular inspection: Monthly visual inspections and annual professional safety certifications
Component maintenance: Regular checking of locks, hinges, and safety features
Cleaning procedures: Industrial cleaning methods maintaining chemical resistance
-
Safety verification: Regular safety checks and compliance verification
Durability Features
Industrial-grade materials: Materials resisting industrial chemicals and harsh environments
Impact resistance: Reinforced construction withstanding industrial equipment impacts
Weather resistance: Protection for outdoor industrial applications
Component availability: Readily available replacement parts ensuring long-term service
Customization and Manufacturing Integration
Industry-Specific Solutions
Configuration Options
Capacity variations: Multiple sizes fitting various manufacturing facility requirements
Chemical specialization: Custom interiors for specific industrial chemical types
Process integration: Design supporting various manufacturing processes
Multi-shift support: Durability supporting continuous 24/7 operations
Advanced Manufacturing Features
Digital monitoring: IoT sensors monitoring chemical conditions and safety parameters
Automated alerts: Notifications for maintenance requirements and safety concerns
Data integration: Connection with manufacturing execution systems
Remote management: Administrative access supporting manufacturing facility management
The Industrial PP Corrosive Cabinet represents the ultimate storage solution for manufacturing facilities seeking to ensure chemical safety while maintaining production efficiency. By combining industrial-grade construction, manufacturing-specific safety features, and comprehensive compliance systems, these cabinets provide the foundation for manufacturing excellence and worker protection. As manufacturing continues to face increasing safety regulations and production complexity, investing in industrial-grade storage ensures long-term operational success, worker safety, and business sustainability

Send Inquiry to This Supplier


You May Also Like
-
Labortary- Optimized Corrosion-Proof Laboratory Cabinet for Acid and Alkali Chemicals With Double Lock SafetyUS$ 200 - 600MOQ: 5 Combos
-
High- Quality Acid Proof PP Safety Storage Cabinet in White for Industrialand Laboratory UseUS$ 200 - 600MOQ: 5 Combos
-
Laboratory Acid Base Resistant Cabinet With Secure Locking System Supplier | Serving Supplier University & Research Laboratories- HengnaUS$ 200 - 600MOQ: 5 Combos
-
PP Chemical Storage Cabinet With Double Lock for Corrosive Materials Serving Pharmaceutical ManufacturingUS$ 200 - 600MOQ: 5 Combos
-
Durable PP Acid & Alkali Resistant Corrosive Cabinet for Laboratories -100% Polypropylene Anti-Corrosion Storage Serving US Chemical PlantsUS$ 200 - 600MOQ: 5 Combos
-
15 Gallon PP Chemical Corrosive Cabinet With Adjustable Shelves & Double-Layer Steel Plate for Pharma Manufacturing Strong Acid & Base Safe StorageUS$ 200 - 600MOQ: 5 Combos
-
Heavy-Duty Polypropylene Acid Cabinet With PP Handle & Door Hinge for Laboratories | Anti-Rust, Anti-Corrosion Chemical StorageUS$ 200 - 600MOQ: 5 Combos
-
China Factory Wholesales PP Material Corrosive Storage Cabinet With Ventilation | Ideal for Labs & Research Centers-PP Chemical Safety Cabinet-ODM/OEMUS$ 200 - 600MOQ: 5 Combos
-
Wear-Resistant High-Strength PP Chemical Safety Cabinet-Acid and Alkali Resistant Corrosion-Free Design for Electroplating FacilitiesUS$ 200 - 600MOQ: 5 Combos
-
High Quality Polypropylene Lab Chemical Storage Cabinet | Leak-Proof, Corrosion-Proof for Hazardous Liquids-OEM/ODMUS$ 200 - 600MOQ: 5 Combos