


 Contact Platform Support
 Help Center
High-class Chemical Safety Cabinets for Flammable Liquids: OSHA Compliant Storage Solutions






Related Products
-
 Secure Chemical Storage Cabinets: Flame-Resistant and DurableUS$ 60 - 700MOQ: 5 Combos
-
Explosion-Proof Storage for Chemicals: Fire Safety CabinetsUS$ 60 - 700MOQ: 5 Combos
-
Durable Fireproof Storage Cabinets for Hazardous MaterialsUS$ 60 - 700MOQ: 5 Combos
-
Flammable Liquid Storage Solutions for Chemical & Industrial SafetyUS$ 60 - 700MOQ: 5 Combos
-
High- Capacity Secure Hazardous Material Gallon Cabinet With Three-point Locking System for Laboratories and Industrial UseUS$ 60 - 700MOQ: 5 Combos
The Chemical Safety Cabinet for Flammable Liquids emerges as the definitive solution for facilities seeking to achieve and maintain regulatory compliance while maximizing safety performance. Engineered with precision and built to exceed OSHA standards, this cabinet represents the perfect fusion of regulatory compliance, practical functionality, and uncompromising safety protection.
OSHA Compliance Excellence: Engineered for Regulatory SuccessNavigating OSHA’s complex regulatory requirements for flammable liquid storage demands expertise and precision engineering. Our chemical safety cabinet is specifically designed to meet and exceed OSHA 29 CFR 1910.106 requirements, providing comprehensive compliance coverage that eliminates regulatory uncertainty and protects your facility from costly violations.
OSHA Compliance Features:Fire Resistance: 30-minute fire rating exceeds OSHA minimum requirements
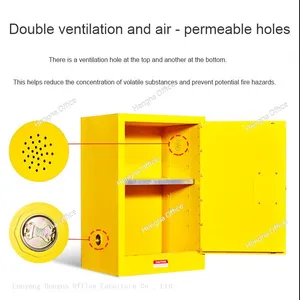
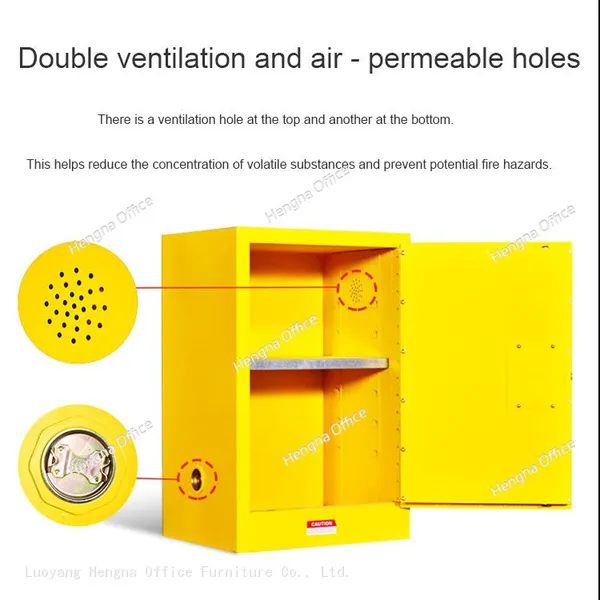
Ventilation Compliance: Built-in vents meet OSHA specifications for flammable liquid storage
Grounding Provisions: Proper grounding connections prevent static electricity hazards
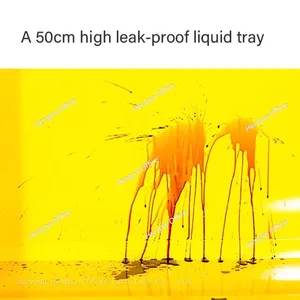
Secondary Containment: 2-inch sump capacity meets OSHA spill containment requirements
Labeling Standards: GHS-compliant labeling in multiple languages
Regulatory Documentation: Comprehensive Compliance SupportWe understand that compliance isn’t just about equipment—it’s about documentation and verification. Our chemical safety cabinet includes extensive regulatory documentation to support your compliance efforts and simplify audit preparation.
Documentation Package:Compliance Manual: Detailed guide to OSHA requirements and cabinet features
Inspection Checklists: Regular maintenance and inspection procedures
Training Materials: Employee education resources for safe chemical handling
Audit Support: Documentation templates for regulatory inspections
Update Service: Automatic notifications of regulatory changes
Beyond regulatory compliance, our chemical safety cabinet incorporates advanced safety features that provide comprehensive protection against fire, spills, and unauthorized access, creating multiple layers of security for your flammable liquid storage.
Safety Protection Layers:| Protection Layer | Feature | Safety Benefit |
|---|---|---|
| Primary | Fire-resistant construction | Prevents fire spread |
| Secondary | Spill containment system | Contains accidental spills |
| Tertiary | Ventilation with flame arresters | Prevents vapor ignition |
| Quaternary | Security locking mechanisms | Prevents unauthorized access |
Practical Design Features: Enhancing Workplace Efficiency and SafetyOSHA compliance shouldn’t come at the expense of operational efficiency. Our chemical safety cabinet incorporates user-friendly design elements that make compliance intuitive while enhancing workplace productivity and safety.
Efficiency Features:Self-Closing Doors: Automatic closure prevents accidental exposure
Adjustable Shelving: Customizable storage for various container sizes
Ergonomic Handles: Reduced operator strain during frequent access
Clear Organization: Visual system for rapid chemical identification
Easy Maintenance: Simple cleaning and inspection procedures
Different industries face unique OSHA compliance challenges. Our chemical safety cabinet offers specialized configurations to address industry-specific requirements while maintaining comprehensive regulatory compliance.
Industry-Specific Features:Manufacturing: High-capacity storage for production chemicals
Healthcare: Medical facility compliance with additional sanitation features
Education: School laboratory safety with enhanced student protection
Construction: Portable compliance options for job site chemical storage
Agriculture: Pesticide and fertilizer storage with environmental protection
OSHA compliance depends on consistent quality and reliable performance. Every chemical safety cabinet undergoes rigorous quality control processes to ensure it meets and exceeds regulatory requirements consistently.
Quality Standards:ISO 9001 Manufacturing: Certified production processes ensure consistency
Third-Party Testing: Independent verification of compliance features
100% Inspection: Every cabinet tested before shipment
Traceability: Complete documentation of materials and manufacturing processes
Continuous Improvement: Ongoing enhancement based on regulatory updates
Investing in OSHA-compliant chemical storage delivers significant financial benefits beyond regulatory compliance, making it a smart business decision.
Financial Benefits:Fine Avoidance: Elimination of OSHA penalties (up to $13,653 per violation)
Insurance Premiums: Up to 30% reduction in property insurance costs
Operational Efficiency: Reduced downtime from compliance-related interruptions
Employee Retention: Improved workplace safety enhances employee satisfaction
Reputation Protection: Compliance enhances company reputation and client confidence
OSHA compliance is an ongoing process that requires proper training and support. We provide comprehensive educational resources to ensure your team maintains compliance excellence.
Support Services:Employee Training Programs: OSHA-compliant chemical handling education
Compliance Auditing: Regular assessment of your storage practices
Regulatory Updates: Automatic notifications of OSHA requirement changes
Technical Support: Expert assistance with compliance questions
Documentation Assistance: Help with compliance record-keeping
Every facility has unique compliance challenges and operational requirements. Our chemical safety cabinet offers extensive customization options to ensure perfect alignment with your specific OSHA compliance needs.
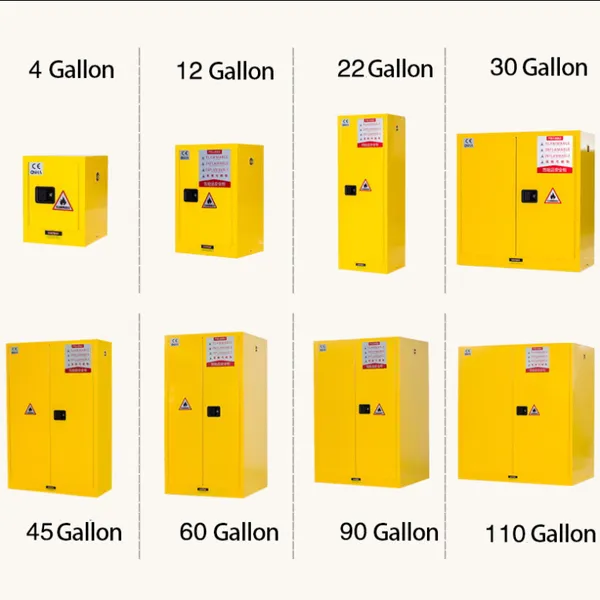
Customization Features:Size Variations: Multiple cabinet sizes to fit available space
Shelving Configurations: Custom layouts for specific container types
Locking Options: Various security mechanisms for different access needs
Ventilation Systems: Standard or enhanced ventilation for specific chemicals
Color Coding: Facility-specific organization systems
While OSHA compliance focuses on workplace safety, our chemical safety cabinet also addresses environmental protection requirements, ensuring comprehensive regulatory coverage.
Environmental Features:Spill Prevention: Secondary containment meets EPA requirements
Vapor Control: Ventilation systems prevent air pollution
Sustainable Materials: Environmentally responsible construction
Recyclability: End-of-life recycling program for cabinet components
Modern compliance management benefits from technological integration. Our chemical safety cabinet incorporates smart technology features that enhance compliance monitoring and management.
Technology Features:Digital Monitoring: Sensors track temperature, humidity, and door status
Automated Reporting: Digital compliance documentation generation
Remote Access: Mobile monitoring of cabinet status
Integration Capability: Connection to facility management systems
Alert Systems: Automatic notifications of compliance issues
Facilities across various industries trust our chemical safety cabinets for their OSHA compliance needs. A manufacturing facility achieved zero OSHA violations for three consecutive years after implementing our cabinets. A healthcare facility passed multiple regulatory inspections with perfect compliance scores, citing our comprehensive documentation system as a key factor.
Future-Ready Compliance: Adapting to Regulatory ChangesOSSHA regulations evolve over time, and compliance requirements change accordingly. Our chemical safety cabinets are designed to adapt and upgrade to meet changing regulatory requirements, ensuring long-term compliance value.
Future-Proof Features:Modular Design: Easy upgrading of components as regulations change
Regulatory Monitoring: Automatic updates on OSHA requirement changes
Scalability: Expandable systems to meet growing compliance needs
Technology Integration: Connection to emerging compliance management systems
OSHA compliance isn’t just about avoiding fines—it’s about creating a safe, productive workplace that protects your most valuable assets. Our chemical safety cabinet provides the comprehensive compliance solution you need to achieve and maintain regulatory excellence while enhancing operational efficiency.
Contact our OSHA compliance specialists today for a comprehensive facility assessment and customized compliance solution. Let us help you achieve the peace of mind that comes with knowing your flammable liquid storage meets and exceeds all regulatory requirements.
Your commitment to workplace safety deserves equipment that matches that dedication. Choose the OSHA-compliant solution that protects your employees, your operations, and your business.

Send Inquiry to This Supplier


You May Also Like
-
Muti-Color Explosion-Proof Chemical Storage for Gallon Containers – Safe for Toxic Materials and Ideal for Storing Flammable LiquidsUS$ 60 - 700MOQ: 5 Combos
-
Industrial Chemical Safety Steel Gallon Cabinet With Ventilation Ports for Flammable & Corrosive Liquids – 45 GallonUS$ 60 - 700MOQ: 5 Combos
-
Fire-Proof Colorful Chemical Storage Cabinet With Safe Lock for Laboratories – Safe Storage for Gallon ChemicalsUS$ 60 - 700MOQ: 5 Combos
-
Fire-Resistant Chemical Cabinet for Gallon-Sized Containers in Industrial Settings- Compliant With Safety RegulationsUS$ 60 - 700MOQ: 5 Combos
-
Safe Chemical Storage With Explosion-Proof Cabinets – Fire Protection, Leak Containment, and Ventilation System for Industrial and Laboratory UseUS$ 60 - 700MOQ: 5 Combos
-
Heavy-Duty Flammable Liquid Storage Cabinet With Double-Lock, Fire-Resistant Steel for Chemical Plants and Laboratories-OEM/ODMUS$ 60 - 700MOQ: 5 Combos
-
Fireproof & Explosion-Proof Chemical Storage Cabinets With Adjustable Shelves – Perfect for Flammable Liquids, Solvents, and Hazardous ChemicalsUS$ 60 - 700MOQ: 5 Combos
-
China Factory Wholesales Industrial Explosion-Proof Gallon Cabinets With Double-Lock Security and Ventilation – Ideal for LaboratoriesUS$ 60 - 700MOQ: 5 Combos
-
Explosion-Proof Chemical Storage Cabinets for Safe Flammable Liquid Handling – Fire-Resistant Steel With Leak Containment and Ventilation SystemUS$ 60 - 700MOQ: 5 Combos
-
Yellow&Red Flammable Liquid Storage Cabinets With Explosion-Proof Ventilation and Fire-Resistant Steel Construction – For Laboratories and FactoriesUS$ 60 - 700MOQ: 5 Combos

